
Falhas de impressão 3D: warping, stringing e under-extrusion
Como identificar o problema na peça e corrigir rápido, passo a passo.
Destaques
- Warping e adesão à mesa
- Stringing e retratação
- Under-extrusion e entupimento
- Checklist rápido antes de reimprimir
Quase toda falha de impressão 3D deixa um “retrato” na peça. Saber ler esse retrato — e mudar uma variável por vez — economiza filamento, tempo e nervos.
Checklist rápido antes de culpar o fatiador
Confirme o óbvio: mesa limpa, filamento seco, bico sem resto carbonizado, first layer correta e perfil do material certo. Muita “falha misteriosa” é umidade ou primeira camada alta demais.
- Limpe a mesa (IPA ou lavagem conforme o tipo de superfície)
- Confira Z-offset / primeira camada
- Troque para bobina seca se o filamento estalar ou borbulhar
- Imprima um cubo ou torre de teste antes da peça grande
Warping (cantos levantando)
Warping é contração do plástico ao esfriar. ABS e ASA sofrem mais; PLA também warpa em mesa fria ou corrente de ar.
Aumente adesão (cola, brim, raft se necessário), feche correntes de ar, use enclosure em materiais técnicos e reduza diferença brusca de temperatura. Cantos afiados no modelo também ajudam a puxar a peça — chanfros ajudam.
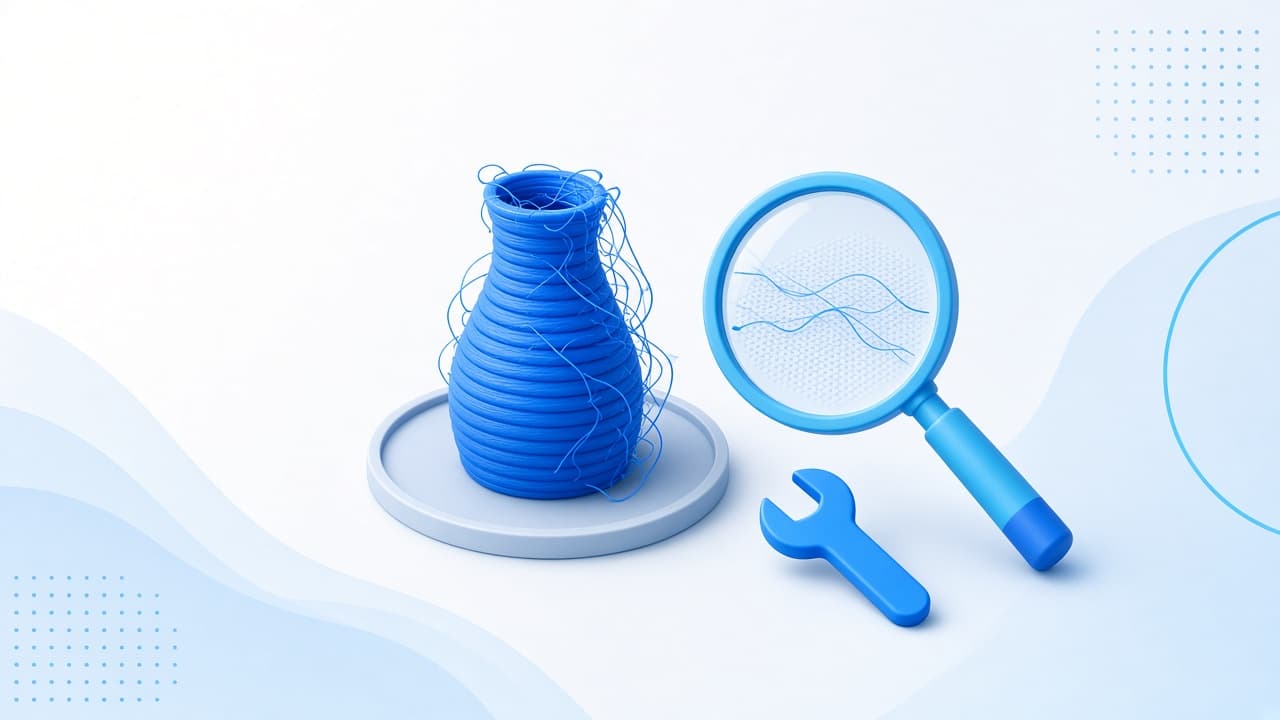
Stringing (fios de cabelo entre partes)
Stringing vem de plástico vazando enquanto o bico viaja. Ajuste retratação (distância e velocidade), baixe um pouco a temperatura e ative combing/evitar cruzar vazios no fatiador.
Filamento úmido piora stringing. Se secou o filamento e ainda há fiapos, faça torre de temperatura e teste de retratação.
Under-extrusion (falta de plástico)
Camadas fracas, buracos ou paredes “transparentes” apontam para subextrusão. Causas comuns: fluxo baixo, entupimento parcial, bobina travando, PTFE/heatbreak com restrição ou temperatura baixa demais.
Desentupa o bico, confira se o extrusor não está triturado o filamento (sobretorque) e calibre o e-steps/flow com um cubo de parede simples.
Má adesão à mesa
Se a peça solta no começo, a primeira camada está alta, suja ou fria demais. Baixe o Z com cuidado, aumente temperatura da mesa conforme o material e use adesivo adequado à superfície.
Evite “empurrar” a peça com velocidade absurda na primeira camada. Primeira camada lenta e larga salva a impressão inteira.
Método: mude uma coisa por vez
O erro clássico é alterar temperatura, retratação, fluxo e velocidade juntos. Aí você não sabe o que funcionou. Anote o que mudou e rode um teste curto.
Guarde perfis estáveis por material. Print farm que muda tudo a cada peça vive em modo bombeiro.
Perguntas frequentes
PLA está empenando. O que fazer?
Limpe a mesa, confira a primeira camada, use brim em peças grandes, evite vento no enclosure aberto e garanta boa adesão. Em dias frios, mesa um pouco mais quente ajuda.
Stringing no PETG é normal?
PETG costuma fioar mais que PLA. Reduza temperatura, ajuste retratação com cuidado (PETG pode entupir com retratação agressiva em alguns hotends) e seque o filamento.
Quando trocar o bico?
Se mesmo após cold pull e limpeza a extrusão continua irregular, ou você imprimiu muito abrasivo (com fibra), trocar o bico costuma ser mais barato do que perder peças.
Leia também
Quer ler mais sobre impressão 3D?
Veja outros guias do blog — conteúdo prático, sem pitch de planos.
Ver todos os artigos